塑料管材冷却定型系统 真空箱与水槽的关键作用
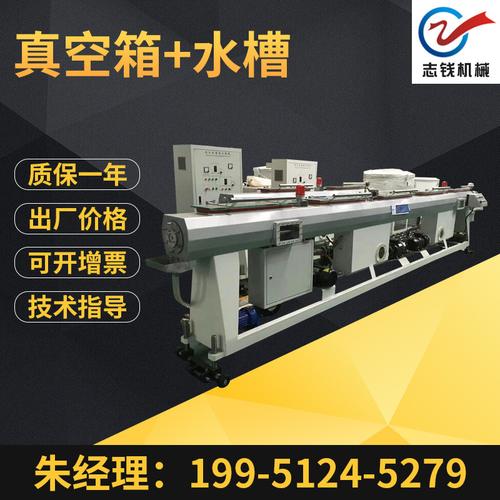
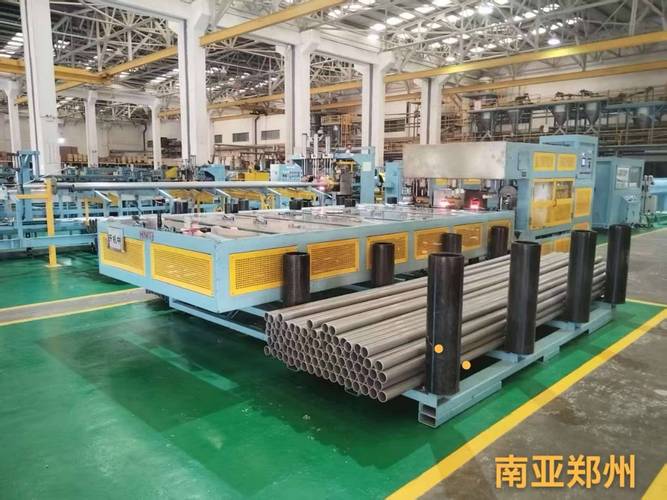
在塑料管材挤出生产线上,冷却定型是决定管材尺寸精度、圆度和表面质量的核心环节。从挤出机模头出来的高温熔融管坯,必须经过快速而均匀的冷却,才能固定形状并获得稳定的物理性能。一套完整的塑料管材冷却定型系统通常由真空定径箱(简称真空箱)和冷却水槽两部分组成,二者协同工作,缺一不可。\n\n一、真空箱:定径与初冷的核心\n\n真空箱位于挤出模头之后,是管材成型的第一站。其箱体内腔与真空泵相连,工作时内部形成负压(通常为0.01~0.06MPa)。管坯进入真空箱后,外部大气压将仍然柔软的管坯紧紧压向定径套内壁,从而实现外径精确控制。\n\n真空箱的主要功能包括:\n\n1. 定径:通过与管材规格匹配的定径套(铜套或合金套),配合负压将管坯吸附成设计外径。\n2. 初步冷却:箱内通常配有喷淋环或喷淋管,向管材外壁喷洒冷却水,使管材表层迅速固化,防止因重力或牵引力导致变形。\n3. 保持圆度:负压均匀作用于整个圆周,避免局部塌陷或椭圆。\n\n需要说明的是,真空箱的冷却强度通常有限,因为此时管材芯部仍处于高温状态,骤冷容易产生内应力。因此真空箱主要承担“定径+表冷”任务,真正的大幅冷却由后面的水槽完成。\n\n二、水槽(冷却水槽):深度冷却与定型\n\n冷却水槽紧接真空箱之后,是一个长条形的敞口或封闭槽体,内部装有导辊、支撑架和喷淋装置。它的作用是让管材在牵引下通过水槽,被循环冷却水持续浸泡或喷淋,从而将热量从管壁传导至水中,实现从表到里的均匀冷却。\n\n水槽的设计要点与常见类型:\n\n- 长度:视管材壁厚、线速度和产量而定,通常为6~12米,大口径或厚壁管可能更长。\n- 水温控制:一般要求分段控温,第一段水温略高(防止骤冷),后段逐渐降低。对于聚烯烃管材(PE、PP-R),水温常从60~70°C过渡到20~30°C。\n- 水位控制:管材应完全浸没或充分喷淋,避免局部冷却不均造成弯曲。\n- 水槽类型:浸没式(管材从水中穿行)和喷淋式(上下喷水,水不长时间浸泡)最为常见。喷淋式有利于观察管材表面,且对管材的浮力影响小。\n\n水槽的关键任务与选型建议:\n\n1. 均匀冷却:通过导辊或滚轮支撑管材,防止管材因浮力或重力偏离中心线。\n2. 真空辅助(部分设计):有些冷却水槽前后也设置真空段或密封段,形成“真空定径+水浴冷却”一体化机组。\n3. 与牵引匹配:水槽内管材的运行速度必须与牵引机、真空箱的定径速度同步,否则会产生拉伸或堆积。\n\n三、真空箱与水槽的配合\n\n二者配合的好坏直接决定成品管材合格率。典型的故障模式包括:\n\n- 真空箱真空不足:管材偏大、不圆。\n- 真空箱真空过大或水温过低:管材表面出现暗斑、内壁裂纹。\n- 水槽缺水或风冷段短路:管材冷却不够,出槽后仍软,被牵引拉扁。\n- 水槽各段水温差异过大:管材弯曲或形成“竹节”状波纹。\n\n因此,合理的工艺控制思路是:真空箱先低压定径并用较高温度水润滑/预冷,水槽再分段逐级降温。水的流向一般与管材前进方向逆向,以延长温差传热,提高冷却效率。\n\n四、管材材料与冷却需求的对应关系\n\n不同塑料对冷却定型的敏感度不同:\n\n- PVC管材:熔点高定型较难,需要较长的真空定径段和充分冷却,水槽多为6米以上。急速冷却易导致内壁麻点。\n- PE管材:韧性好,真空定径相对温和,但需注意冷却过程直接影响内应力水平和尺寸后收缩。较大口径PE管通常需要全程缓慢梯度冷却。\n- PP-R管材:结晶度高,若冷却不均匀容易形成较大的内应力,一般采用较长的冷却水槽并监控水温冷却曲线。\n- AB S管:兼顾表面光泽度与内应力控制,建议真空箱采用较低真空加柔和预冷,水槽倾槽分段控温。\n\n五、选购设备时的关注点\n\n1. 真空箱大小及数量是否覆盖业务规格范围;\n2. 真空系统(真空泵+气液分离器)能力是否强劲、节水效果是否合理;\n3. 水槽长度、是否可分段倾斜、有无双向溢流结构;\n4. 水槽及真空箱两侧观察和快开门的结构是否操作友好;\n5. 配套控制系统是否可以平滑调节真空、水流与顺序动作以及和辅机台牵引机的联动等。\n\n\n\n在塑料管材生产中,真空箱履行定径功能,水槽承担深度冷却的主要使命。要让光滑、规整的P型管靠谱地变成管板式工艺管道或矿用管道成品并能承受长期压力和环境考验,离不开对它俩职责分工的正确认识和精密控制工艺参数顺序的优化配合;设备上下用心把关只会卓增效益并赢得长稳生产。
如若转载,请注明出处:http://www.zflko.com/product/7.html
更新时间:2026-10-24 01:35:20